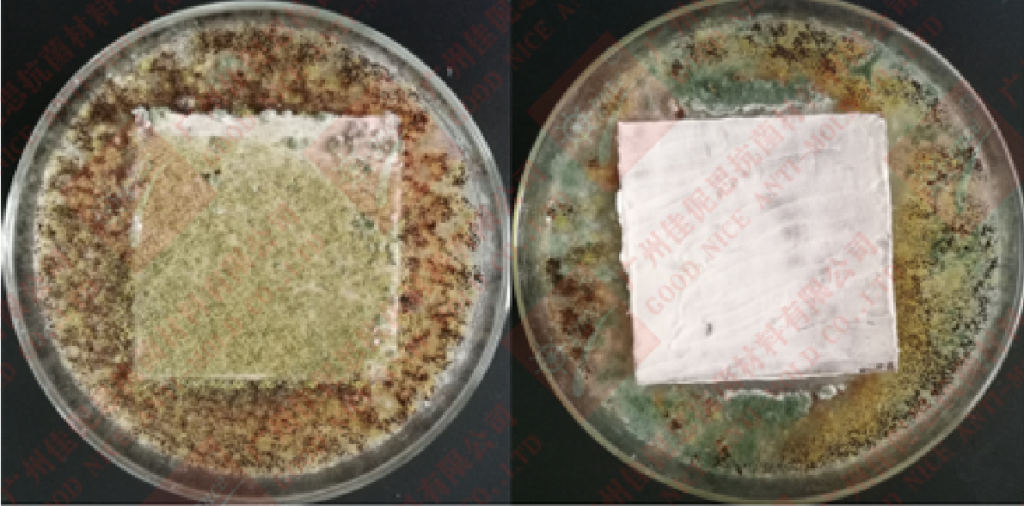
让防霉处理落在实际用胶部位
鞋材反复长霉时,我们会先看霉斑是否集中在贴合线、包跟、鞋带上胶或后整理位置。水性胶带入的水分如果没有充分散出,成品封装后仍可能出现问题;只清洁表面,容易漏掉前面的工序。
我们结合胶水类型、涂胶部位和干燥条件安排添加方案,同时检查胶水、半成品和包装环节,帮助工厂把防霉处理放进现有生产流程。
水性胶与油性胶分开选型
白乳胶、植绒胶等水性体系可选AEM5700-L50,油性胶水和树脂选择对应油性原料。我们按胶种提供计量、混合与贴合工艺服务。
我们在实际胶水中开展分散、黏度和外观比较,再按生产工艺制作贴合样,分析防霉、胶合与饰面表现,形成添加建议。
贴合以后,留足干燥与冷却环节
热贴合后立即装袋,容易把尚未散出的水分留在材料内部。我们会检查烘干、冷却和暂存的衔接:材料完成干燥并冷却后再封袋,必要时调整产线冷却距离或周转安排。
对反复发霉的贴合位置,我们联查原材料、胶水与半成品的水分及周转记录,区分材料带水、胶层干燥和暂存吸潮路径。
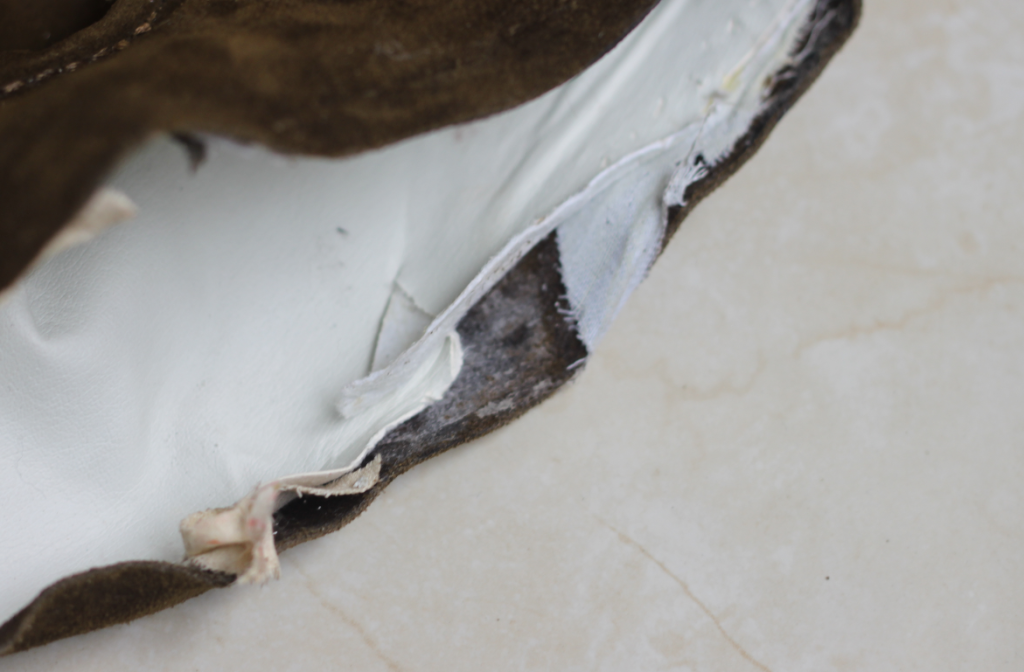
鞋跟、鞋带与后整理的防霉配套
用胶不只发生在大面积贴合处。我们还会检查容易被忽略的小部件和后整理步骤,减少成品表面清洁之后再次出现霉斑的风险。
- 包层皮跟和木跟:衔接胶水、硬化剂与面油处理,面油干燥后再打蜡。
- 鞋带:检查上胶、打蜡前后的干燥情况,防止潮湿辅料直接进入成品。
- 边油、面油和后整理:完成涂覆与充分干燥,比较成品外观。
- 气枪与喷涂环节:检查空压机和气路的排水、过滤情况,防止压缩空气把积水带到产品上。
试样同时检查防霉、胶合与外观
我们用同批基材制作原工艺与添加样,比较防霉、胶合和表面状态,保留型号、添加量、顺序及干燥条件,衔接试产。
材料试样的分析结果反馈到用胶、干燥、周转和包装,形成从胶层到成品的连续防霉工序。
相关技术实践
常见问题
胶水里加入防霉剂后,还要调整干燥工序吗?
胶水防霉添加与干燥配套进行。水性胶及热贴合材料完成干燥、冷却后再装袋,内衬和鞋跟等部位纳入同一流程。
水性胶和油性胶可以沿用同一个型号、同一个添加量吗?
水性白乳胶、植绒胶可选AEM5700-L50,油性胶水选用相应油性原料。我们按胶种配套添加、分散与胶合开发。
为什么鞋面没有长霉,贴合边缘却反复出现霉斑?
我们追溯边缘涂胶、干燥和封装时间,比较同批基材的原工艺样与调整样,定位添加、干燥或周转环节的改进。
你们怎样分析鞋材贴合位置的霉变?
我们检查上胶部位、用量、烘干与冷却,并追溯半成品暂存环境,将胶层水分与周转吸潮结合分析。
原来的胶合强度和外观会不会受到影响?
我们比较胶水分散、黏度和外观,并按原工艺制作贴合样,分析胶合、颜色与后整理表现,配合批量工艺建立。