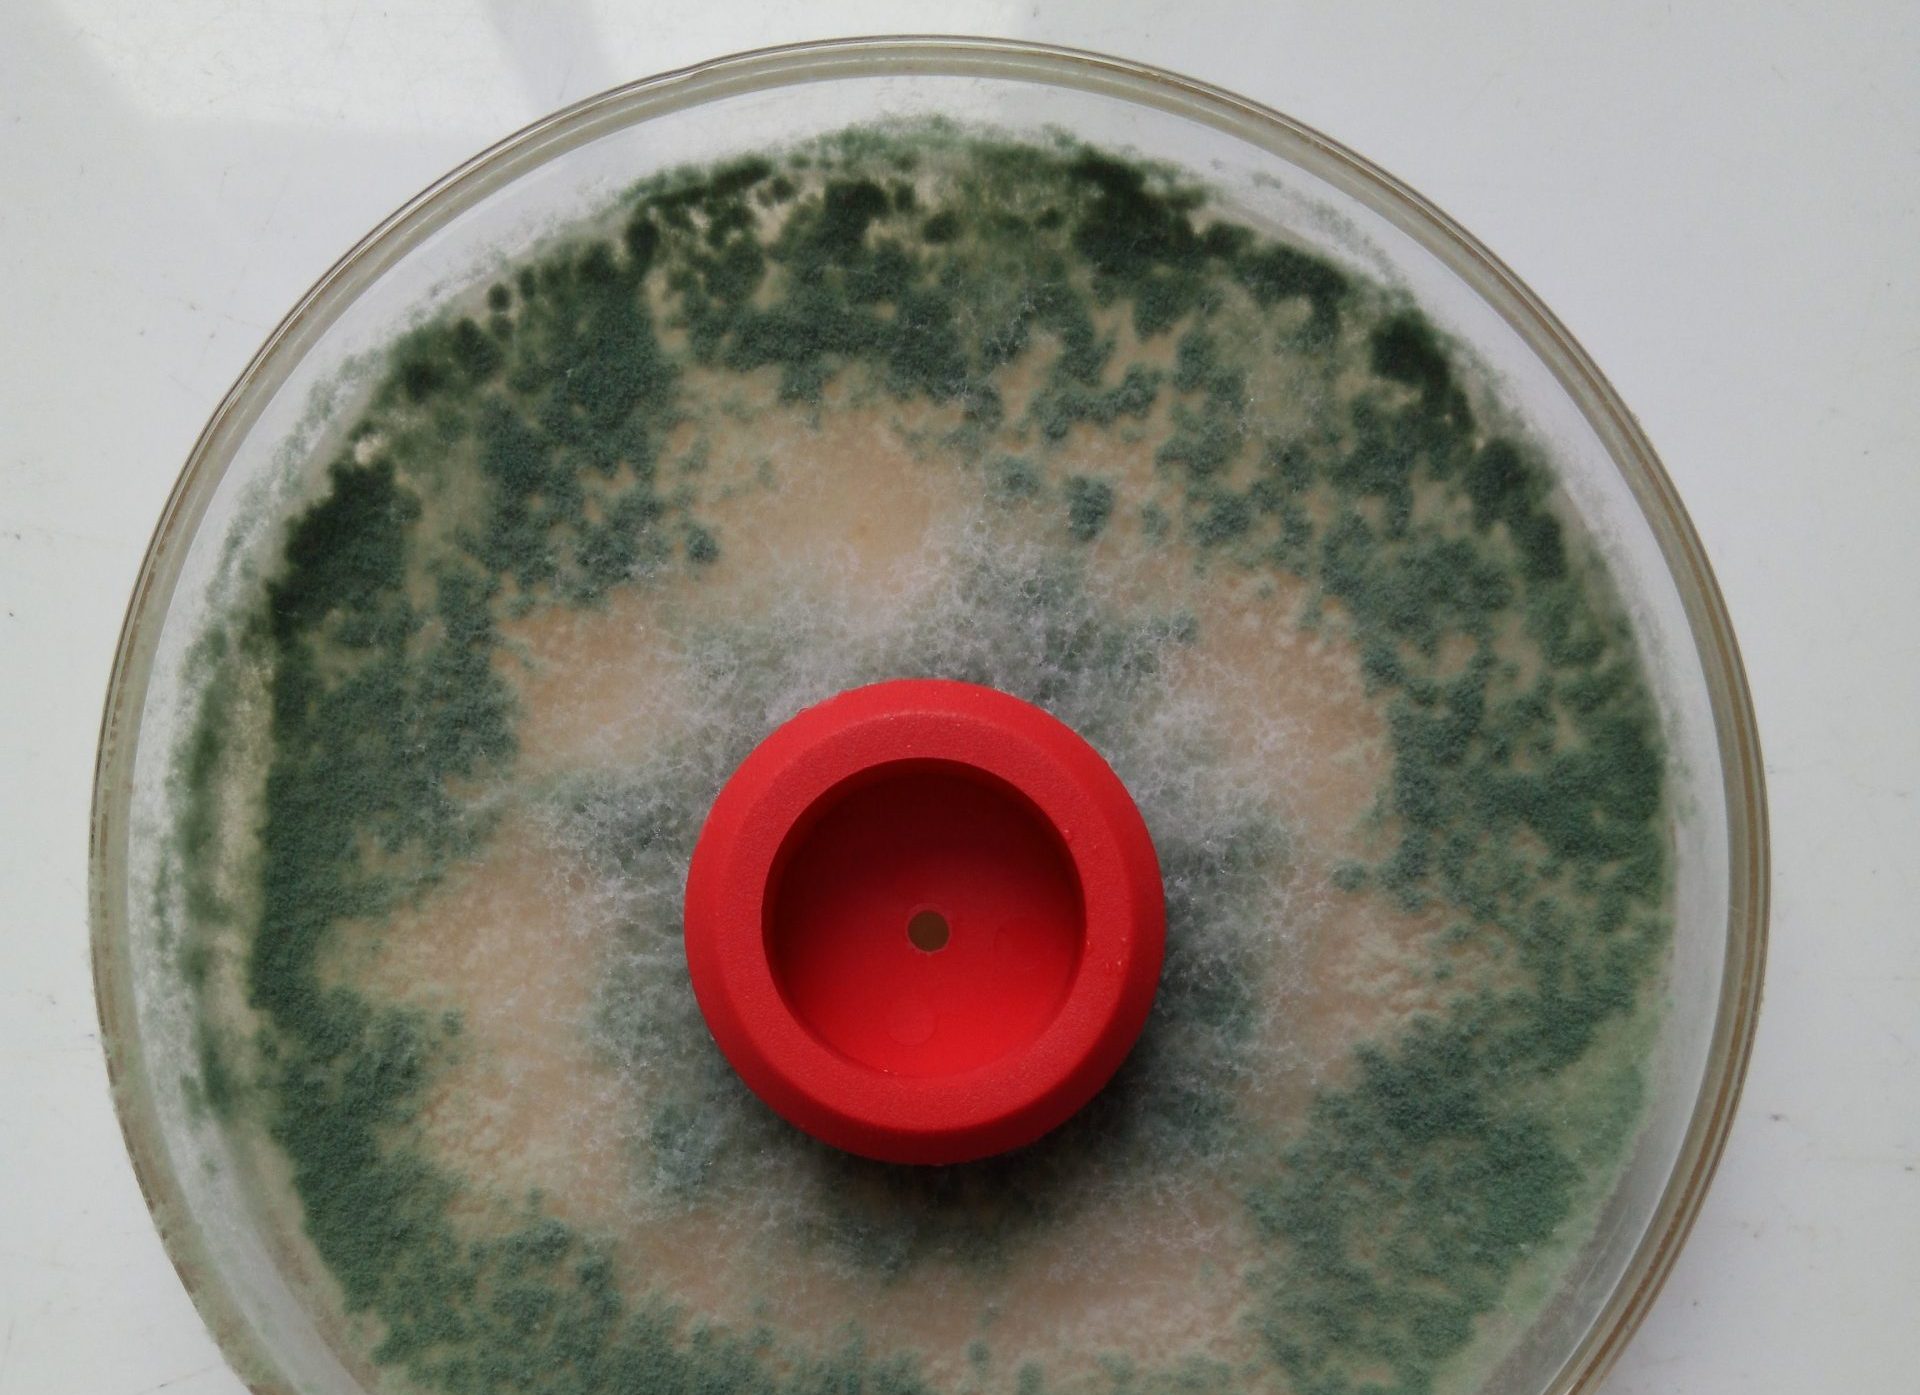
从原料加工建立制品防霉能力
我们提供添加型防霉剂和材料处理产品,将防霉工序接入配料、混炼、浸泡或纺织整理。胶水、涂层、塑料、面料与竹木分别采用对应的产品与加工路线。
在复合制品中,我们结合易发霉部位匹配材料处理方式:胶黏剂在配料时添加,面料通过整理处理,竹木配件通过浸泡与干燥处理,使防霉方案覆盖成品的主要风险材料。
生产防霉产品与适用体系
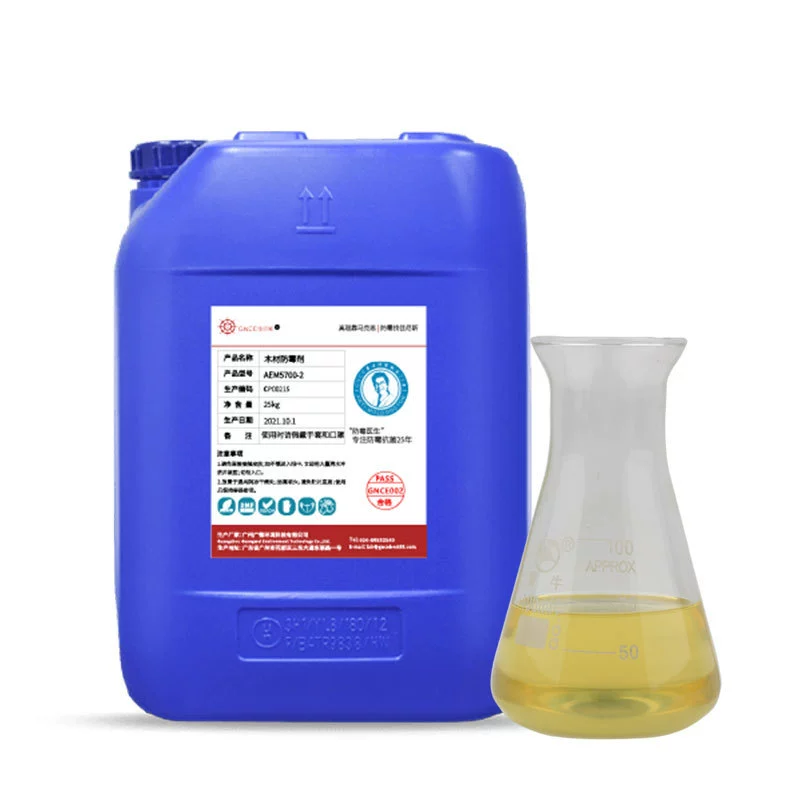
材料、型号与加工参数
| 应用材料与型号 | 加工方式与参数 | 配套技术服务 |
|---|---|---|
| 白乳胶、水性胶水/L50 | 配料阶段称量并混合,白乳胶添加量参考0.8%~1%。 | 配方适配、分散工艺、涂布与粘接性能测试。 |
| 油漆、油性胶水/AEM5700-C | 油性配方参考0.5%~1%;UV光油参考1.2%~2%。 | 油性体系混配、溶解分散、成膜与固化工艺支持。 |
| 塑料、热熔胶/T100 | 混料或熔融加工中添加,参考0.5%~1%。 | 结合树脂与加工条件提供分散、成型和制品测试。 |
| 竹木、编藤/AEM5700-2 | 配液浸泡,完成材料浸润与干燥后进入后续加工。 | 浸泡工序、端面与接缝处理、干燥及外观配合。 |
| 纺织面料/O-30 | 通过浸渍、压轧、烘干等整理工序处理面料。 | 工作液、带液率、烘干条件、色泽与手感的工艺适配。 |
由技术方案到生产应用
材料与产品选型
工程师根据制品结构和发霉部位,确定处理材料、产品型号与添加或整理路线。
配方与工艺开发
围绕胶黏剂混配、塑料成型、面料整理或竹木浸泡,制定对应的加工建议与投料参数。
样品测试
通过处理样与对照样开展防霉测试,并结合粘接、色泽、手感或成型要求优化应用方案。
生产工序衔接
整理型号、添加量、投料顺序和干燥要求,将技术方案转化为生产与封装工序的执行依据。
生产防霉与出货防护配套
我们提供从材料加工到成品出货的防霉配套:生产阶段采用添加或整理处理,包装阶段配置防霉与吸湿材料,海运阶段配置柜内防潮措施。已完成生产的货物可衔接表面处理与包装方案。
相近材料与现场处理实践
常见问题
添加型防霉与表面处理有什么区别?
添加型防霉在胶料、树脂或塑料加工时引入防霉组分;表面处理在材料或成品表面施工。我们根据材料结构、生产阶段和使用条件推荐加工路线,涉及摩擦或清洗用途时配套相应耐久性测试。
复合材料制品怎样配置防霉工艺?
按胶水、面料、皮革、竹木等材料分别配置产品,再与装配和封装衔接。例如胶水配料添加、面料整理、木配件浸泡可在同一件复合制品中配套应用。
更换胶水或树脂时,你们提供什么支持?
我们对接新的配方体系和加工条件,提供产品型号、添加量及混配工艺建议,并通过样品测试分析粘接、成型、外观与防霉表现。
生产防霉项目包含哪些技术工作?
包括风险材料分析、防霉剂选型、配方或整理工艺开发、样品防霉测试,以及包装和出运防护配套。型号与加工参数随对应项目整理。